


Het stilleggen van een walserij vanwege een gebarsten wals kost meer dan alleen de stilstandtijd. Toen die rol op de planning stond voor reconditionering, maar het onderhoudsplan achterop raakte, heeft de kettingreactie invloed op de giet-, wals- en afwerkingswerkzaamheden. De meeste walserijen hebben geen tekort aan onderhoudswerkzaamheden, maar vaak ontbreekt het hen vaak aan een duidelijk walsonderhoudsprogramma dat de capaciteiten van de uitrusting afstemt op de productieprioriteiten. Een formeel programma verandert de vraag van "welke rol vervolgens faalt" in "welke rol service krijgt voordat deze faalt, en welke machines die service betrouwbaar uitvoeren."
Een praktisch rolonderhoudsprogramma is geen muur van procedures. Het is een beslissingskader dat een staalfabriek helpt de rollen met de hoogste waarde te beschermen, het juiste onderhoud op het juiste moment te plannen en de werktuigmachines te kiezen die een rol daadwerkelijk kunnen herstellen tot de beoogde tolerantie en oppervlakteconditie.
Onverwachte rolstoringen zijn vaak een symptoom van een informele onderhoudsaanpak. Als rollen alleen worden vervangen wanneer er een scheur ontstaat of een oppervlaktedefect wordt ontdekt, absorbeert de walserij de volledige impact op de productie, productkwaliteit en voorraadkosten. Het alternatief is om rolslijtage te plannen, deze systematisch te volgen en de apparatuur te leveren die nodig is om dit tegen te gaan voordat het een rolschema verstoort.
Een rol is geen verbruiksartikel in dezelfde zin als een snij-inzetstuk of een lager. Het is een zwaar, hoogwaardig onderdeel waarvan de levensduur afhangt van verschillende op elkaar inwerkende factoren: rolbelasting, snelheid, temperatuur, materiaalsamenstelling en de kwaliteit van het revisiewerk. Een realistische onderhoudsplanning begint met het volgen van deze variabelen voor elke kritische rol in de lijn. Zonder registratie van de walsgeschiedenis is elke onderhoudsbeslissing een benadering, en de gevolgen van die benadering kunnen de productie van de hele fabriek bereiken.
Een voorbeeld: een werkrol die niet nauwlettend wordt gevolgd, kan een oppervlaktedefect ontwikkelen dat nog steeds klein genoeg is om te worden gecorrigeerd door een lichte slijpgang. Als de rol te laat wordt opgevangen, moet er voor dezelfde rol veel meer materiaal worden verwijderd, wat de bruikbare diameter ervan verkort, het aantal resterende reconditioneringscycli vermindert en uiteindelijk vervanging noodzakelijk maakt. Een goed uitgevoerd rolonderhoudsprogramma verandert dit patroon door inspectie-intervallen in te stellen op basis van echte operationele gegevens in plaats van een vaag schema dat te gemakkelijk terzijde wordt geschoven.
Door het omzetten van run-to-failure-gedrag naar gepland onderhoud krijgt een walserij een voorspelbaar beeld van de beschikbaarheid van rollen. In een zware staalomgeving brengt elke onverwachte rolwissel kosten met zich mee die verder reiken dan alleen het onderhoudspersoneel. De uitschakeling kan ook een tandemlijn onderbreken, het gietschema vertragen of extra herverwarming van de platen vereisen. Met een gepland programma worden deze evenementen onderdeel van de operationele kalender van de fabriek in plaats van noodsituaties die elke week managementtijd in beslag nemen.
Een geluidsprogramma wordt niet gekopieerd van een andere fabriek. Er wordt rekening gehouden met de rollenpopulatie, de specifieke slijtagepatronen van de walserij, de beschikbare bewerkingscapaciteit en de commerciële beperkingen van het product dat wordt gewalst. De kernstructuur omvat over het algemeen vier elementen: rolinventarisatie en -classificatie, selectie van onderhoudsstrategieën, inspectie en conditiebewaking, en uitvoering met speciale apparatuur.
De eerste stap is om te weten welke rollen het grootste risico met zich meebrengen. Een rol kan van cruciaal belang zijn omdat deze rechtstreeks van invloed is op de stripkwaliteit, omdat het het duurste artikel in zijn groep is, of omdat het een lange levertijd vereist. Begin met een classificatietabel op basis van waarde en moeilijkheidsgraad van vervanging. Die eenvoudige matrix maakt het mogelijk om de middelen te concentreren daar waar falen het grootste verlies zou veroorzaken.
| Classificatie | Slijtage ernst | Vervangingskosten | Aanbevolen onderhoudsaanpak |
|---|---|---|---|
| Kritische rol | Hoog en frequent | Hoog | Inspecteer met vaste intervallen; onmiddellijk reconditioneren wanneer de tolerantiegrens bijna bereikt is |
| Standaard werkrol | Matig en voorspelbaar | Matig | Preventieve reconditionering op basis van geproduceerde tonnage |
| Reserverol | Lage, maar lange cyclus | Zeer hoog | Conditiegebaseerde monitoring met gepland meercyclisch onderhoud |
| Reserverol | Variabel | Laag | Draaien tijdens het reconditioneren van de primaire rol |
Niet alle rollen moeten op dezelfde manier worden onderhouden. In de onderhoudsterminologie zijn er verschillende brede strategieën:
In veel fabrieken werkt een gelaagd systeem het beste. Hoogwaardige back-uprollen kunnen worden gemonitord met een conditiegebaseerde aanpak, werkrollen met een sterke slijtagegeschiedenis kunnen preventieve intervallen volgen, en rollen met een lage waarde die weinig effect hebben op het eindproduct kunnen reactief worden onderhouden. Het gaat erom niet voor elke rol de meest geavanceerde strategie te kiezen, maar om de onderhoudsuren daar te besteden waar deze het grootste effect hebben.
Een van de meest praktische onderdelen van een rolonderhoudsprogramma is het definiëren van de limieten die service veroorzaken. Als een werkrol bijvoorbeeld een diametertolerantie van 0,05 mm en een oppervlakteruwheidslimiet van Ra 0,4 μm heeft, moeten deze getallen worden opgeschreven en afgestemd op de meetmogelijkheden van de werkplaats. Hetzelfde geldt voor rechtheid en concentriciteit. Er moeten toleranties worden gekozen die de eigen wals- of draaibank van de walserij consistent kan bereiken, geen waarden die technisch wenselijk zijn, maar operationeel buiten bereik.
Het vaststellen van duidelijke acceptatiewaarden voorkomt een gemeenschappelijke discussie tussen productie- en onderhoudsteams: de wens om een rol langer te laten draaien versus de noodzaak om de oppervlaktekwaliteit stabiel te houden. Wanneer de cijfers in het programma zijn gedefinieerd, worden onderhandelingen vervangen door routinepraktijk.
Een onderhoudsplan is slechts zo effectief als de apparatuur waarmee het wordt uitgevoerd. Wanneer een rol van de lijn wordt verwijderd, moet deze worden gedraaid, geslepen of geregenereerd tot een toestand die dicht bij een nieuwe rol ligt. Voor een staalfabriek betekent dit vaak het bewerken van grote, harde of complexe onderdelen met zeer nauwe toleranties. De gebruikte apparatuur kan zo eenvoudig zijn als een conventionele draaibank die wordt bediend door een ervaren vakman, of zo geïntegreerd zijn als een CNC-systeem dat de diameter en oppervlakteafwerking binnen strak gecontroleerde grenzen houdt. De keuze heeft zowel invloed op de consistentie van herstelde rollen als op de tijd die nodig is voor elke reconditioneringscyclus.
Het voor- en nadraaien van rollen staat centraal in het reconditioneringsproces. Een speciale CNC-roldraaibank kan de beschadigde laag met voorspelbare maatnauwkeurigheid verwijderen, terwijl tegelijkertijd het rolprofiel wordt gecorrigeerd en de oppervlakteafwerking wordt verbeterd. Voor molens die zware en grote rollen verwerken, moet de draaibank zelf over de juiste stijfheid, spilkracht en klemvermogen beschikken. Wanneer u een machine overweegt, let dan niet alleen op de maximale zwenk- en hartafstand, maar ook op het vermogen om de nauwkeurigheid te behouden bij onderbroken sneden en variërende snededieptes, wat gebruikelijk is bij het reconditioneren van gesmede of gegoten rollen.
 CNC-roldraaibank voor het draaien en reconditioneren van rollen Deze CNC-roldraaibank is geschikt voor het voor- en nadraaien van rollen, het verwijderen van beschadigde lagen, het corrigeren van het profiel en het verbeteren van de oppervlakteafwerking. Het is ontworpen met stijfheid en spilkracht om zware en grote rollen te kunnen verwerken, waarbij de nauwkeurigheid behouden blijft bij onderbroken snijden. Bekijk Product →
Rolringen, die de zwaarste contactspanningen ondergaan, moeten vaak worden geslepen in plaats van alleen maar te worden gedraaid. Een verticale rollenringslijpmachine kan de hoge maatnauwkeurigheid en oppervlaktekwaliteit bereiken die nodig is om de ringprestaties te behouden. Het helpt ook de reconditioneringscyclus te verkorten door de operator een stabiel platform te geven dat de concentriciteit of het patroon niet in gevaar brengt voordat de ring terugkeert naar de molen. Slijpen is vaak de laatste fase die bepaalt of een gereviseerde ring de vereiste oppervlakteruwheid en profieltolerantie bereikt.
 Verticale CNC-rollenringslijpmachine voor precisieslijpen Deze verticale slijpmachine is gespecialiseerd voor het slijpen van wolfraamcarbide rolringen die worden gebruikt bij de productie van hogesnelheidsdraad. Het biedt grof, semi-fijn, fijn en vonkvrij slijpen van de buitencirkel en R-pass-groef, met een hoog rendement en een volledig gesloten ontwerp om de verwerkingsomgeving te verbeteren. Bekijk Product →
Wanneer rolringen een groter volume materiaal nodig hebben om te verwijderen, moet het draaiproces sterk en stabiel zijn. Een robuuste CNC-rollenringdraaibank die met een hoog koppel kan draaien en tegelijkertijd een acceptabel trillingsniveau kan handhaven, kan de verwerkingstijd aanzienlijk verkorten. Voor de interne onderhoudswerkplaats van een staalfabriek is de mogelijkheid om te wisselen tussen een rol en een rollenring zonder concessies te doen aan de oppervlaktekwaliteit een groot voordeel. Het vermindert ook de noodzaak om onderdelen naar een externe werkplaats te sturen, waardoor de doorlooptijd en transportkosten aan elke onderhoudscyclus toenemen.
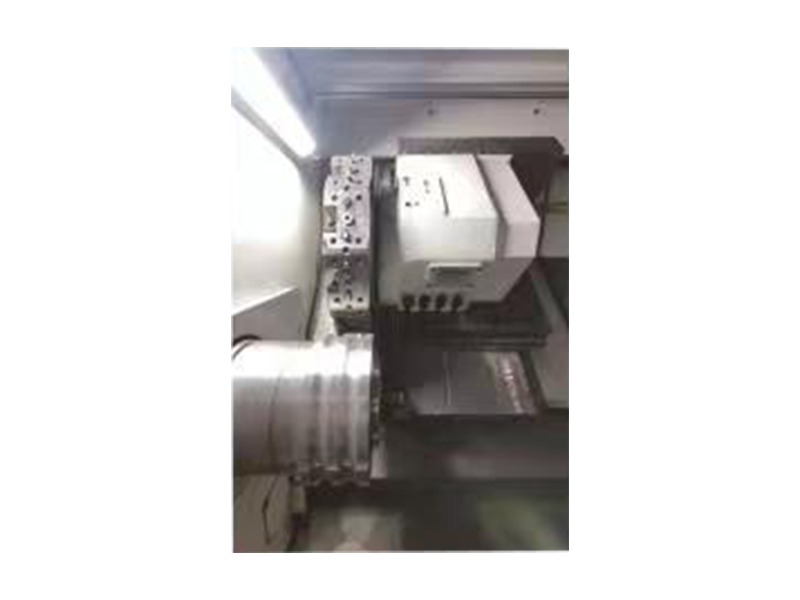 Hoog-Speed Steel Roller Rings CNC Roller Ring Lathe Deze robuuste CNC-rollenringdraaibank is gebouwd voor het draaien van rolringen met een hoog koppel, waardoor een efficiënte verwijdering van grotere materiaalvolumes mogelijk is, terwijl de stabiliteit en oppervlaktekwaliteit behouden blijven. Hierdoor kunnen interne werkplaatsen wisselen tussen rollen en ringen zonder dat dit ten koste gaat van de afwerking. Bekijk Product →
Een rolonderhoudsprogramma dat van de ene op de andere dag wordt geïmplementeerd zonder tracking of feedback houdt zelden stand. Gedurende het eerste jaar verfijnen fabrieken het programma doorgaans naarmate de echte gegevens zich ophopen. De initiële planningsintervallen kunnen worden aangepast, de inspectiecriteria kunnen worden aangescherpt en de uitrustingslijst kan worden herzien om te beslissen of één machine meerdere taken kan uitvoeren of dat er een afzonderlijke eenheid nodig is voor een specifiek roltype.
De sleutel is om elke stap meetbaar te maken: registreer het aantal gereviseerde rollen, meet de tijd tussen reconditioneringscycli en vergelijk de frequentie van ongeplande storingen vóór en na de introductie van het plan. Deze meetgegevens zorgen voor een rendement op de investering dat eenvoudig uit te leggen is aan het fabrieksmanagement. Ze helpen een fabriek ook te beslissen wanneer ze in extra machines moet investeren, zoals een grotere CNC-walsdraaibank of een meer geautomatiseerd slijpcentrum.
Wanneer het programma draait, beweegt de molen van een reactieve positie naar een geplande positie. De onderhoudswerkplaats is niet langer een plaats waar noodreparaties zonder waarschuwing aankomen. In plaats daarvan plant de werkplaats zijn eigen werk rond het voortschrijdende schema, en wordt de rolpopulatie een extra hulpbron die met zichtbaarheid en vertrouwen kan worden beheerd.
Een rollenonderhoudsprogramma voor een staalfabriek is niet één document. Het is een systeem dat de toestand van de rol, het werkschema van de walserij en de mogelijkheden van de apparatuur die de reconditionering uitvoert met elkaar verbindt. De meest effectieve programma's zijn opgebouwd uit echte bedrijfsgegevens, niet uit generieke sjablonen. Ze beginnen met een duidelijke classificatie van de rolkriticiteit, passen vervolgens een onderhoudsstrategie toe die aansluit bij het werkelijke risico en vertrouwen ten slotte op machines die de toleranties herhaaldelijk kunnen behalen.
Begin met een kleine maar belangrijke groep rollen en voer het programma daar een paar maanden op uit. Gebruik de resultaten om de uitrol naar de rest van de lijn te laten groeien. Deze stapsgewijze aanpak geeft onderhoudsteams voldoende vertrouwen om het proces later te automatiseren en voorkomt de veel voorkomende fout om van de ene op de andere dag een zeer formeel systeem te introduceren in een fabriek die altijd reactief heeft gewerkt.
Het resultaat is een fabriek waar rolstoringen niet langer een noodgeval zijn, waar reconditioneringscycli korter en consistenter zijn, en waar de machines die voor onderhoud worden gebruikt, zijn geselecteerd om de precisie te leveren die vereist is voor moderne walsoperaties.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Tiantong Road nr. 99, Nantong City, provincie Jiangsu.
Fabrieksscène
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Alle rechten voorbehouden.


