


EEN diamantslijpmachine is een gereedschap of machine die wordt gebruikt om de snijprestaties en geometrische nauwkeurigheid van slijpstenen te herstellen. Na verloop van tijd worden slijpstenen belast met werkstukmateriaal, verliezen ze hun scherpe snijkanten en ontwikkelen ze ongelijkmatige profielen. Door het aanbrengen wordt de versleten buitenste laag van de schijf verwijderd, waardoor nieuwe schuurkorrels zichtbaar worden en de vorm van de schijf wordt gecorrigeerd. Diamant wordt als dressingmateriaal gebruikt omdat het de hardste stof is die bekend is en effectief door de schurende korrels van het wiel kan snijden – of die korrels nu aluminiumoxide, siliciumcarbide of kubisch boornitride (CBN) zijn.
Het verbandproces dient twee verschillende doelen: uitrichten en aankleden. Door uitlijnen wordt de geometrische vorm van de schijf hersteld, waardoor deze perfect rond wordt en het slagvlakprofiel correct is voor de beoogde slijpbewerking. Door het aanbrengen wordt de oppervlaktestructuur van het wiel geopend, waardoor de porositeit en scherpte ontstaat die nodig zijn voor een effectieve snijwerking. Beide functies worden vaak gelijktijdig uitgevoerd met een diamantslijpmachine, afhankelijk van het gereedschapstype en de gebruikte machineconfiguratie.
Diamantafwerkgereedschappen en slijpmachines zijn er in verschillende configuraties, elk geschikt voor specifieke wieltypen, machine-opstellingen en productievereisten. Het begrijpen van de verschillen daartussen is de eerste stap naar het selecteren van de juiste oplossing voor uw slijpwerkzaamheden.
De single-point diamantdresser is het meest traditionele en meest gebruikte type. Het bestaat uit een enkele natuurlijke of synthetische diamant, gemonteerd op de punt van een stalen schacht. De operator beweegt de dressoir over de voorkant van de roterende slijpschijf met een gecontroleerde voedingssnelheid en diepte. Eénpuntsdressers zijn zeer effectief voor het uitlijnen en africhten van schijven met een recht oppervlak die worden gebruikt bij vlakslijpen, rondslijpen en centerloos slijpen. Hun belangrijkste voordeel is eenvoud: ze zijn goedkoop, gemakkelijk te gebruiken en kunnen opnieuw worden geslepen door de schacht lichtjes te draaien om een nieuw diamantvlak bloot te leggen. Ze slijten echter relatief snel bij het afslijpen van hardere schijven zoals CBN- of diamantslijpschijven.
Multi-point diamantdressers bevatten meerdere kleine diamantdeeltjes verdeeld over het puntgebied, in plaats van één enkele grote steen. Dit verdeelt de afwerkbelasting over verschillende contactpunten, wat resulteert in een langere standtijd en een consistentere oppervlakteafwerking op de afwerkschijf. Ze zijn bijzonder geschikt voor omgevingen met hoge productie waar de frequentie van het afwerken hoog is en een consistente wieltopografie van cruciaal belang is. Meerpuntsdressers produceren een iets andere oppervlaktetextuur vergeleken met enkelpuntsgereedschappen – meestal een fijner, uniformer snijoppervlak – wat voordelig kan zijn bij het slijpen van componenten die een lage oppervlakteruwheid vereisen.
Roterende diamantdressers, ook wel diamantdressers of roterende dressingschijven genoemd, gebruiken een roterende schijf of rol geïmpregneerd met diamantdeeltjes om de slijpschijf te conditioneren. De dressingrol wordt aangedreven door een afzonderlijke motor of door contact met de slijpschijf zelf (een configuratie die crushdressing wordt genoemd). Roterende dressoirs zijn zeer efficiënt en in staat complexe profielen op het slijpschijfoppervlak te reproduceren met uitstekende herhaalbaarheid. Ze hebben de voorkeur in CNC-slijpmachines waar geautomatiseerde bewerkingscycli worden geprogrammeerd en profielnauwkeurigheid van het grootste belang is. Het nadeel is de kosten: roterende diamantdressers zijn aanzienlijk duurder dan stationaire typen, hoewel ze bij lange productieruns veel lagere kosten per dressoir bieden.
Diamantafwerkingsblokken en -staafjes worden voornamelijk gebruikt voor het afwerken van superslijpschijven - met name CBN- en diamantslijpschijven - waar conventionele afwerkgereedschappen niet effectief zijn. Deze gereedschappen bestaan uit een gebonden blok van zachter schurend materiaal, zoals wit aluminiumoxide of siliciumcarbide, ingebed met fijne diamantdeeltjes. Wanneer ze tegen een roterende superabrasieve schijf worden gedrukt, verwijderen ze selectief het hechtmateriaal tussen de schuurkorrels, waardoor de wielstructuur wordt geopend en de snijefficiëntie wordt verbeterd. Ze worden vaak gebruikt bij het slijpen van gereedschappen en frezen, nauwkeurig vlakslijpen en elke toepassing waarbij de superabrasieve schijfprestaties moeten worden hersteld zonder de geometrie van de schijf aanzienlijk te veranderen.
Diamantdressers van het bladtype en de vorm zijn gespecialiseerde gereedschappen die zijn ontworpen om slijpschijven in een specifiek aangepast profiel te kleden. In plaats van een plat of eenvoudig radiusvlak te bewerken, zijn deze gereedschappen zo gevormd dat ze passen bij het omgekeerde van het gewenste wielprofiel en worden ze over het wielvlak bewogen om die vorm nauwkeurig te reproduceren. Ze worden veelvuldig gebruikt bij het slijpen van tandwielen, draadslijpen en de productie van componenten met complexe dwarsdoorsnedeprofielen. De diamantsegmenten of -bladen zijn zo gerangschikt dat ze passen bij de vereiste vorm, en slijtage moet zorgvuldig worden gecontroleerd, omdat elke verslechtering van het dresserprofiel direct op het werkstuk wordt overgedragen.
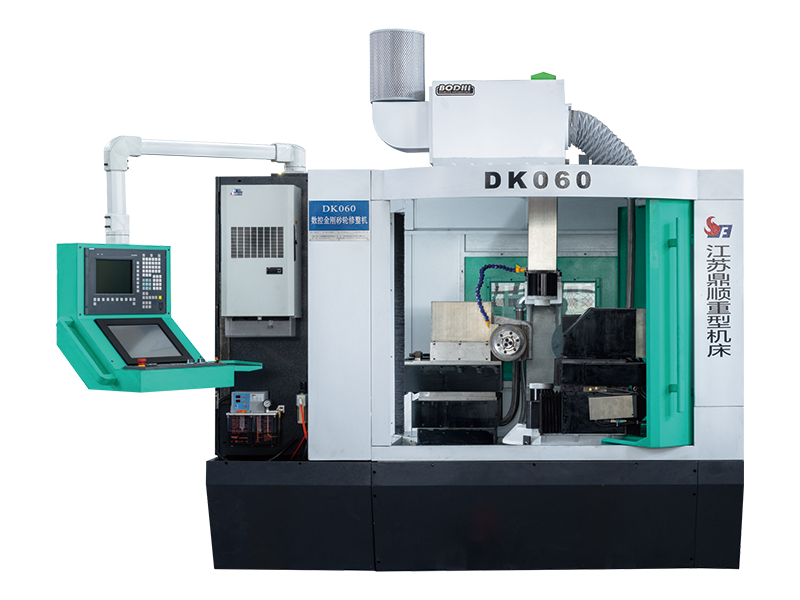
| Type | Beste voor | Profielmogelijkheden | Relatieve kosten |
| Enkel punt | Universele, rechte wielen | Eenvoudig plat/hoek | Laag |
| Meerpunts | Hoge productie, consistente afwerking | Vlakke/matige straal | Laag–Medium |
| Roterende rol | CNC-slijpen, complexe profielen | Complexe vormen | Hoog |
| Blok/Stok | Superabrasieve wielen (CBN/diamant) | Alleen openen | Laag–Medium |
| Vorm/mes | Draad-, tandwiel- en profielslijpen | Aangepaste profielen | Gemiddeld-hoog |
Zelfs als het juiste type dressoir is geselecteerd, zijn de verbandresultaten sterk afhankelijk van de manier waarop het proces wordt uitgevoerd. Kleine fouten in de opstelling of techniek kunnen ervoor zorgen dat een schijf slecht zaagt, overmatige hitte genereert of een slechte oppervlakteafwerking op werkstukken achterlaat. De volgende praktische tips behandelen de belangrijkste parameters en gewoonten die middelmatige verbandresultaten onderscheiden van uitstekende.
Eénpunts diamantdressers moeten onder een kleine hoek worden gemonteerd - meestal 10 tot 15 graden verticaal, schuin in de richting van de wielrotatie. Deze hoek zorgt ervoor dat de diamantpunt netjes in contact komt met het wiel en voorkomt dat de dresser in het wielvlak wordt gesleept, wat tot chippen en voortijdige slijtage zou leiden. De diamant moet ook iets onder de middellijn van het wiel worden geplaatst, en niet erboven, om een stabiele slijpwerking te behouden. Roterende dressoirs hebben hun eigen snelheidsverhoudingsvereisten die zijn gespecificeerd door de fabrikant, en als ze niet aan deze verhoudingen voldoen, zal dit resulteren in een te open of te glasachtig wieloppervlak.
De verplaatsingssnelheid van de dressoir over het wielvlak regelt rechtstreeks de resulterende oppervlaktetopografie. Een langzame voeding produceert een fijn, glad schijfoppervlak dat geschikt is voor naslijpen, terwijl een snellere voeding een grovere, meer open structuur creëert, ideaal voor agressieve materiaalverwijdering. Op dezelfde manier moet de snedediepte per pasgang klein worden gehouden – doorgaans tussen 0,01 mm en 0,03 mm per pas – om overbelasting van de diamant en het genereren van overmatige hitte te voorkomen. Meerdere lichte pasjes maken is bijna altijd beter dan proberen je in één keer zwaar te kleden.
Dressing genereert aanzienlijke hitte in de contactzone tussen de diamant en het wiel. Zonder koelvloeistof kan deze hitte de diamantpunt doen barsten, de wielverbinding beschadigen en thermische spanningen veroorzaken die tot voortijdige wielbreuk leiden. Breng altijd een royale stroom slijpkoelvloeistof aan – wateroplosbare vloeistof of koelvloeistof op oliebasis, afhankelijk van het proces – precies gericht op het contactpunt van het verband. Vloedkoelmiddel dat vanaf de zijkant wordt aangebracht, is vaak onvoldoende; een speciaal koelmiddelmondstuk dat zo is geplaatst dat het precies het contactpunt raakt, zorgt voor een veel betere thermische bescherming en spaanspoeling.
Diamanten dressoirs slijten na verloop van tijd, en een versleten dressoir levert inconsistente resultaten op. Inspecteer bij enkelpuntsgereedschappen de diamantpunt regelmatig onder vergroting en draai de schacht 30 tot 45 graden wanneer een vlak slijtagefacet zichtbaar wordt. Dit legt een nieuw snijvlak bloot en herstelt de verbandprestaties. Voor meerpunts- en roterende dressoirs houdt u het totale aantal uitgevoerde dressaties bij en vergelijkt u de kwaliteit van het wieloppervlak met bekende goede resultaten. Wanneer het afwerken meer passages vergt om een acceptabele scherpte te bereiken, is het tijd om het gereedschap te vervangen of te reconditioneren.
Veel operators kleden zich alleen als ze duidelijke problemen opmerken: brandplekken, slechte oppervlakteafwerking of afwijkende afmetingen. Bij precisieslijpen is deze reactieve aanpak te laat. Door een proactief behandelschema op te stellen, gebaseerd op het aantal vermalen delen of de hoeveelheid verwijderd materiaal, blijft de schijf in optimale conditie en wordt geleidelijke kwaliteitsvermindering voorkomen. Voor kritische toepassingen zoals lagerloopvlakken of luchtvaartcomponenten is het afwerken na elke batch of met vaste materiaalverwijderingsintervallen de standaardpraktijk.
Begrijpen wat u niet moet doen is net zo waardevol als het kennen van de beste praktijken. De volgende fouten worden vaak opgemerkt in werkplaatsen en leiden tot slechte afwerkresultaten, een kortere standtijd en beschadigde slijpstenen:
Door deze valkuilen te vermijden en de hierboven beschreven praktische richtlijnen toe te passen, kunnen operators de levensduur van zowel de slijpschijf als de diamantdresser aanzienlijk verlengen, terwijl ze consistent werkstukken produceren die voldoen aan strenge eisen op het gebied van afmetingen en oppervlaktekwaliteit.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Tiantong Road nr. 99, Nantong City, provincie Jiangsu.
Fabrieksscène
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Alle rechten voorbehouden.


